防爆除尘器催化剂中毒失活的原因及预防措施
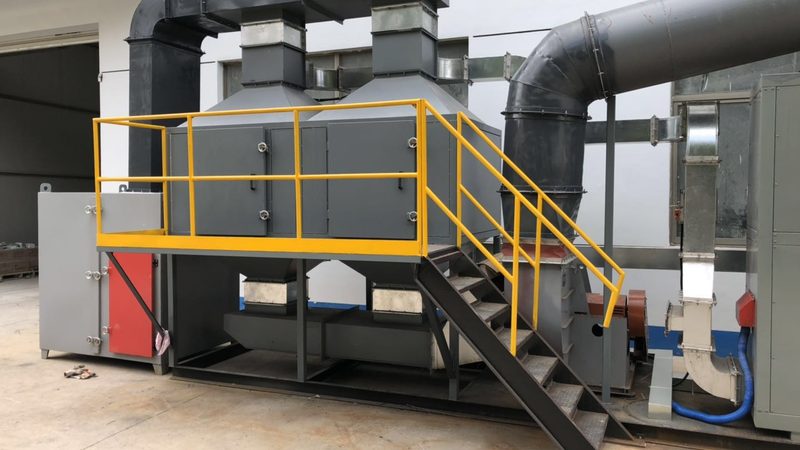
防爆除尘器催化剂中毒失活的原因及预防措施
一、催化剂中毒失活现象
防爆除尘器在工业生产中广泛应用于收集和净化粉尘,其中催化剂是提高除尘效率的关键部件。然而,在实际运行过程中,防爆除尘器催化剂容易发生中毒失活现象,导致除尘效率下降,甚至无法正常工作。
二、催化剂中毒失活的原因
1. 粉尘成分复杂:工业生产过程中产生的粉尘成分复杂,其中含有一定量的有害物质,如硫、磷、砷等。这些有害物质会与催化剂发生化学反应,导致催化剂中毒失活。
2. 长时间运行:防爆除尘器长时间运行,催化剂表面会积累大量的粉尘和有害物质,使催化剂逐渐失去活性。
3. 运行参数不当:运行参数如温度、压力、风量等设置不合理,会导致催化剂工作环境恶化,加速催化剂中毒失活。
4. 设备维护不及时:设备维护不及时,如滤袋堵塞、密封不良等,会导致粉尘泄漏,进一步加剧催化剂中毒失活。
三、预防措施
1. 优化粉尘处理工艺:在源头上减少有害物质的产生,如采用先进的除尘设备、优化生产工艺等。
2. 定期更换催化剂:根据实际运行情况,定期更换催化剂,确保除尘效率。
3. 严格控制运行参数:根据催化剂性能和设备特点,合理设置温度、压力、风量等运行参数,确保催化剂工作环境稳定。
4. 加强设备维护:定期检查设备,及时清理滤袋、密封不良等故障,减少粉尘泄漏。
5. 使用高效催化剂:选用具有较高抗中毒性能的催化剂,提高除尘效率。
四、总结
防爆除尘器催化剂中毒失活是工业生产中常见的问题,了解其原因并采取相应的预防措施,有助于提高除尘效率,降低生产成本。在实际生产中,企业应注重粉尘处理工艺的优化、催化剂的选用和维护保养,以确保防爆除尘器的稳定运行。
本文由 青海省创业发展孵化器有限公司 整理发布。